:+86 15106109009
:sales@couplingzy.com
 bn


ভারী যন্ত্রপাতিতে শ্যাফট কাপলিং এর ভূমিকা কি?
ভারী যন্ত্রপাতি - ক্রাশার, মিল, পাম্প, কম্প্রেসার, কনভেয়র এবং শিল্প ড্রাইভগুলিতে - একটি শ্যাফ্ট কাপলিং হল শক্তির উত্স এবং চালিত লোডের মধ্যে যান্ত্রিক সংযোগ। অপ্রত্যাশিত ডাউনটাইম ঘটার সবচেয়ে নির্ভরযোগ্য উপায়গুলির মধ্যে একটি হল ভুল কাপলিং বাছাই করা: যে কাপলিংগুলি খুব ছোট সেগুলি পিক টর্কের অধীনে ব্যর্থ হয়, যেগুলি খুব বড় সেগুলি অপ্রয়োজনীয় ভর এবং জড়তা বাড়ায়, এবং ভুল সংযোগ বা শক পরিস্থিতি বিবেচনা না করে বেছে নেওয়াগুলি দ্রুত খারাপ হয়৷ এই নির্দেশিকা সম্পূর্ণ মাপ প্রক্রিয়া কভার করে, পরিসেবা কারণের মাধ্যমে টর্ক গণনা থেকে শুরু করে, মিস্যালাইনমেন্ট ক্ষমতা, টর্সনাল বিশ্লেষণ এবং চূড়ান্ত নির্বাচনের মানদণ্ড।
ভারী সরঞ্জামে খাদ কাপলিং এর ভূমিকা বোঝা
A খাদ কাপলিং টর্ক এবং ঘূর্ণন গতি প্রেরণের জন্য দুটি ঘূর্ণায়মান শ্যাফ্ট - সাধারণত একটি ড্রাইভার (মোটর, ইঞ্জিন বা গিয়ারবক্স আউটপুট) এবং একটি চালিত মেশিন সংযোগ করে। ভারী সরঞ্জামগুলিতে, কাপলিংগুলিকে এমন পরিস্থিতিতে এটি করতে হবে যা একটি খারাপ নির্দিষ্ট উপাদানকে ধ্বংস করবে: উচ্চ অবিচ্ছিন্ন টর্ক, ক্রাশার চোয়াল বা কম্প্রেসার পিস্টন থেকে ঘন ঘন শক লোড, তাপীয় সাইকেল চালানো, ফাউন্ডেশন সেটেলমেন্ট বা তাপ বৃদ্ধির কারণে শ্যাফ্ট মিস্যালাইনমেন্ট এবং কয়েক দশক ধরে ক্রমাগত ডিউটি।
সাধারণ টর্ক ট্রান্সমিশনের বাইরে, ভারী শিল্প সেটিংসে কাপলিংগুলি বেশ কয়েকটি অতিরিক্ত ফাংশন পরিবেশন করে:
- মিসলাইনমেন্ট থাকার ব্যবস্থা: কৌণিক, সমান্তরাল, এবং অক্ষীয় শ্যাফ্ট মিসলাইনমেন্টের জন্য ক্ষতিপূরণ যা ইনস্টলেশনের সময় সম্পূর্ণরূপে নির্মূল করা যায় না বা পরিষেবাতে বিকাশ হয়
- কম্পন স্যাঁতসেঁতে: টর্সনাল ভাইব্রেশন স্পাইকগুলিকে কমানো যা অন্যথায় গিয়ারবক্স, মোটর এবং চালিত সরঞ্জামগুলিতে প্রচারিত হবে
- ওভারলোড সুরক্ষা: একটি যান্ত্রিক ফিউজ হিসাবে কাজ করে যা আরও ব্যয়বহুল ডাউনস্ট্রিম উপাদানগুলিকে রক্ষা করতে অগ্রাধিকারমূলকভাবে ব্যর্থ হয়
- বৈদ্যুতিক বিচ্ছিন্নতা: নির্দিষ্ট শিল্প পরিবেশে খাদ থেকে খাদ ভ্রমণ থেকে বিপথগামী স্রোত প্রতিরোধ করা
ধাপ 1 — নামমাত্র ট্রান্সমিটেড টর্ক নির্ধারণ করুন
প্রতিটি সাইজিং গণনা নামমাত্র টর্ক প্রেরণের সাথে শুরু হয়। চালকের শক্তি এবং গতি জানা থাকলে, নামমাত্র টর্ক সরাসরি গণনা করা হয়:
P = প্রেরিত শক্তি (kW)
n = খাদ গতি (RPM)
9550 = ইউনিট রূপান্তর ধ্রুবক (kW এবং RPM কে N·m তে রূপান্তর করে)
ইম্পেরিয়াল ইউনিটে বিকল্প: টি n (lb·in) = (P (HP) × 63,025) / n (RPM)
ভারী সরঞ্জামগুলিতে, "নামমাত্র" টর্ক হল সম্পূর্ণ নকশা লোডের অধীনে গড় স্থির-রাষ্ট্রীয় টর্ক। এই কাপলিংকে টিকে থাকতে হবে এমন সর্বোচ্চ টর্ক নয় — এই পরিসংখ্যানটি পরবর্তী ধাপে সার্ভিস ফ্যাক্টর ব্যবহার করে প্রাপ্ত করা হয়েছে। সর্বদা নিশ্চিত করুন যে ব্যবহৃত পাওয়ার ফিগারটি মোটর নেমপ্লেট পাওয়ার, গিয়ারবক্সের কার্যকারিতা ক্ষতির পরে শ্যাফ্ট আউটপুট পাওয়ার, বা এর ডিজাইন অপারেটিং পয়েন্টে চালিত মেশিনের প্রকৃত চাহিদা কিনা।
ধাপ 2 — ডিজাইন টর্ক নির্ধারণ করতে পরিষেবার কারণগুলি প্রয়োগ করুন
নামমাত্র টর্ক হল বেসলাইন। দ ডিজাইন টর্ক — কাপলিং নির্বাচনের জন্য ব্যবহৃত মান — পিক লোড, শক ইভেন্ট, স্টার্ট-আপ টর্ক এবং অ্যাপ্লিকেশনের তীব্রতার জন্য অ্যাকাউন্ট। এটি একটি যৌগিক পরিষেবা ফ্যাক্টর দ্বারা নামমাত্র টর্ককে গুণ করে করা হয়:
T n = নামমাত্র ট্রান্সমিটেড টর্ক (N·m)
f s = কম্পোজিট সার্ভিস ফ্যাক্টর (মাত্রাবিহীন) — সমস্ত প্রযোজ্য সাব-ফ্যাক্টরের পণ্য
যৌগিক পরিষেবা ফ্যাক্টরটি বেশ কয়েকটি উপাদান থেকে তৈরি করা হয়েছে, প্রতিটি স্থির-স্থিতি নামমাত্র টর্কের বাইরে লোডিংয়ের একটি ভিন্ন উত্সকে সম্বোধন করে:
| সাব-ফ্যাক্টর | বর্ণনা | ভারী সরঞ্জামের জন্য সাধারণ পরিসীমা |
|---|---|---|
| f A - অ্যাপ্লিকেশন / লোডের ধরন | চালিত লোড প্রকৃতির জন্য অ্যাকাউন্ট: মসৃণ, মাঝারি শক, ভারী শক | 1.0 (মসৃণ) থেকে 3.0 (ভারী প্রভাব, যেমন চোয়াল পেষণকারী) |
| f S - স্টার্ট আপ / পিক টর্ক | বৈদ্যুতিক মোটর সরাসরি-অন-লাইন শুরু করার সময় 2-4× নেমপ্লেট টর্ক উৎপন্ন করে | সরাসরি-অন-লাইনের জন্য 1.5-3.5; VFD বা সফট-স্টার্টের জন্য 1.0-1.5 |
| f T - তাপমাত্রা | উন্নত অপারেটিং তাপমাত্রায় ইলাস্টোমেরিক উপাদানগুলির রেটযুক্ত টর্ক হ্রাস করে | ≤50°C এ 1.0; 80-100°C অপারেটিং পরিবেশে 1.5 পর্যন্ত |
| f H - প্রতিদিন ঘন্টা / ডিউটি চক্র | অবিচ্ছিন্ন 24-ঘন্টা অপারেশন 8-ঘন্টা শিফটের চেয়ে বেশি ডিরেটিং দাবি করে | 1.0 (≤8 ঘন্টা/দিন) থেকে 1.25 (24 ঘন্টা/দিন একটানা) |
| f M - মিসলাইনমেন্টের তীব্রতা | উচ্চতর মিসলাইনমেন্ট কাপলিং উপাদানের উপর অতিরিক্ত নমন লোড আরোপ করে | অনুমোদনযোগ্য টর্ক হ্রাস হিসাবে প্রয়োগ করা হয়েছে — প্রস্তুতকারকের প্রতি পরীক্ষা করুন |
ধাপ 3 — শিখর এবং শক টর্ক শর্ত সনাক্ত করুন
ভারী সরঞ্জামগুলিতে, ডিজাইন টর্ক এবং পিক টর্কের মধ্যে পার্থক্য গুরুত্বপূর্ণ। ডিজাইন টর্ক — নামমাত্র টর্ক পরিষেবার কারণগুলির দ্বারা গুণিত — ক্রমাগত অপারেশন এবং ক্লান্তি জীবনের জন্য নির্বাচন পরিচালনা করে। কিন্তু কাপলিংকে প্লাস্টিকের বিকৃতি বা ফ্র্যাকচার ছাড়াই মাঝে মাঝে পিক ইভেন্ট সহ্য করতে হবে।
ভারী যন্ত্রপাতির সাধারণ পিক টর্ক ইভেন্টগুলির মধ্যে রয়েছে:
- মোটর স্টার্ট আপের সময় স্টল টর্ক: ডাইরেক্ট-অন-লাইন স্টার্টের জন্য, বড় কাঠবিড়ালি খাঁচা মোটরগুলিতে লক-রোটার টর্ক 6-8× রেটযুক্ত টর্কে পৌঁছাতে পারে। প্রতিবার মেশিন চালু করার সময় কাপলিং এই লোডটি দেখে।
- পেষণকারী বা শ্রেডার জ্যাম এবং মুক্তি: যখন একটি চোয়াল ক্রাশার অচূর্ণযোগ্য উপাদানের উপর জ্যাম করে এবং তারপর হঠাৎ করে ছেড়ে দেয়, তখন ড্রাইভলাইনে সঞ্চিত ইলাস্টিক শক্তি একটি টর্ক স্পাইক হিসাবে নিঃসৃত হয় যা 3-5× চলমান টর্ক হতে পারে।
- কম্প্রেসার ব্যাকপ্রেশার বৃদ্ধি: রেসিপ্রোকেটিং কম্প্রেসার প্রতিটি সিলিন্ডার ফায়ারিং ইভেন্টে উল্লেখযোগ্য টর্ক ওঠানামা করে — প্রশস্ততা সিলিন্ডারের সংখ্যা এবং গতির উপর নির্ভর করে।
- পরিবাহক বেল্ট স্লিপ এবং ধরা: একটি লোডেড বেল্ট যা ড্রাইভের পুলিতে পিছলে যায় এবং তারপরে আঁকড়ে ধরে একটি আবেগপ্রবণ টর্ক তৈরি করে।
কাপলিং এর সর্বোচ্চ পিক টর্ক রেটিং (টি সর্বোচ্চ বা টি কেএস অনেক ক্যাটালগে) পর্যাপ্ত নিরাপত্তা মার্জিন সহ সমস্ত চিহ্নিত শীর্ষ ঘটনা অতিক্রম করতে হবে। ভারী শিল্প সরঞ্জামের জন্য, ন্যূনতম অনুপাত টি কেএস /টি নকশা 1.5-2.0 সুপারিশ করা হয়। ক্রাশার এবং অনুরূপ উচ্চ-শক মেশিনের জন্য, 2.0–3.0 আরও উপযুক্ত।
ধাপ 4 - শ্যাফ্ট মিসালাইনমেন্টের পরিমাপ করুন
নিখুঁত খাদ প্রান্তিককরণ পরিষেবাতে ভারী সরঞ্জাম বিদ্যমান নেই. ফাউন্ডেশন সেটেলমেন্ট, গরম সরঞ্জামের তাপীয় বৃদ্ধি, ভারবহন পরিধান এবং সমাবেশ সহনশীলতা সবগুলিই ভুল সংযোজন তৈরি করে যা কাপলিংকে তার নমনীয় উপাদানগুলির অত্যধিক বাঁকানো লোড, কম্পন বা অকাল পরিধান না করে সহ্য করতে হবে।
তিন ধরনের মিসলাইনমেন্টকে পৃথকভাবে পরিমাপ করতে হবে এবং কাপলিং এর রেট করা ক্ষমতার সাথে তুলনা করতে হবে:
দুটি শ্যাফ্টের কেন্দ্ররেখার মধ্যে কোণ, ডিগ্রী বা মিলিরাডিয়ানে পরিমাপ করা হয়। ডিফারেনশিয়াল থার্মাল গ্রোথ এবং ফাউন্ডেশন টিল্টের কারণে ভারী যন্ত্রপাতির সবচেয়ে সাধারণ ধরন।
খাদ কেন্দ্ররেখার মধ্যে পার্শ্বীয় অফসেট, মিমি পরিমাপ করা হয়। প্রান্তিককরণ ত্রুটি, ভারবহন পরিধান, বা কাঠামোগত বিচ্যুতি দ্বারা সৃষ্ট. কাপলিং উপাদানের জন্য সবচেয়ে ক্ষতিকর।
শ্যাফ্টের প্রান্তের মধ্যে অক্ষীয় স্থানচ্যুতি, তাপীয় সম্প্রসারণ, থ্রাস্ট লোড বা বিয়ারিংয়ের শেষ খেলার কারণে ঘটে। কাপলিং এর অক্ষীয় ভ্রমণ সীমার মধ্যে থাকতে হবে।
যখন একাধিক মিসলাইনমেন্টের ধরন একই সাথে উপস্থিত থাকে - যা প্রায় সবসময়ই বাস্তব ইনস্টলেশনের ক্ষেত্রে হয় - তারা ইন্টারঅ্যাক্ট করে এবং প্রতিটি প্রকারের অনুমোদনযোগ্য ক্ষমতা হ্রাস করে। বেশিরভাগ নির্মাতার সাইজিং পদ্ধতিতে একটি সম্মিলিত মিসালাইনমেন্ট ফ্যাক্টর ব্যবহার করা হয় বা প্রয়োজন হয় যে প্রতিটি উপাদান তার সর্বোচ্চ রেট মানের একটি হ্রাস ভগ্নাংশের মধ্যে থাকে যখন অন্যগুলি শূন্য হয় না। থাম্বের সাধারণভাবে প্রয়োগ করা নিয়ম হল:
Δr = প্রকৃত সমান্তরাল অফসেট; Δr সর্বোচ্চ = রেট করা সর্বোচ্চ সমান্তরাল অফসেট
Δa = প্রকৃত অক্ষীয় স্থানচ্যুতি; Δa সর্বোচ্চ = রেট করা সর্বোচ্চ অক্ষীয় স্থানচ্যুতি
যোগফল 1.0 ছাড়িয়ে গেলে, কাপলিং তার মিসলাইনমেন্ট খামের বাইরে কাজ করছে।
ধাপ 5 — ভারী যন্ত্রপাতি ড্রাইভের জন্য টর্শনাল ভাইব্রেশন বিশ্লেষণ
প্রতিটি ঘূর্ণায়মান ড্রাইভলাইনে প্রাকৃতিক টরসিয়াল ফ্রিকোয়েন্সি থাকে যা জড়তার বিতরণ এবং শ্যাফ্ট, কাপলিং এবং সিস্টেমের অন্যান্য উপাদানগুলির টরসিয়াল কঠোরতার মান দ্বারা নির্ধারিত হয়। যদি একটি উত্তেজনা ফ্রিকোয়েন্সি — মোটর টর্ক রিপল, গিয়ার মেশ, রেসিপ্রোকেটিং কম্প্রেসার ফায়ারিং বা পরিবর্তনশীল গতি ড্রাইভ হারমোনিক্স থেকে — একটি প্রাকৃতিক ফ্রিকোয়েন্সির সাথে মিলে যায়, টরসিয়াল রেজোন্যান্স ঘটে। ফলে ঘূর্ণন সঁচারক বল প্রশস্তকরণ নামমাত্র মূল্যের অনেক গুণ হতে পারে, যা কাপলিং, কীওয়ে এবং শ্যাফ্টের দ্রুত ক্লান্তি ব্যর্থতার কারণ হতে পারে।
পরিবর্তনশীল স্পীড ড্রাইভ, রেসিপ্রোকেটিং মেশিনারি সহ ভারী যন্ত্রপাতির জন্য বা যেখানে স্টার্টআপ একটি বিস্তৃত গতি সীমার মধ্য দিয়ে ঝাড়ু দেয়, কাপলিং নির্বাচন চূড়ান্ত করার আগে একটি সম্পূর্ণ টর্সনাল বিশ্লেষণ বাধ্যতামূলক। প্রয়োজনীয় মূল পরামিতি হল:
- জড়তার ভর মুহূর্ত (জে) সমস্ত ঘূর্ণায়মান উপাদানগুলির মধ্যে — মোটর রটার, কাপলিং হাব, গিয়ারবক্স উপাদান, চালিত মেশিন রটার — kg·m²
- টর্শিয়াল কঠোরতা (সি T ) প্রতিটি শ্যাফ্ট সেগমেন্ট এবং কাপলিং উপাদান N·m/rad-এ
- উত্তেজনা ফ্রিকোয়েন্সি — সিস্টেমের সমস্ত পর্যায়ক্রমিক টর্ক উত্স থেকে মৌলিক এবং সুরেলা
- স্যাঁতসেঁতে বৈশিষ্ট্য কাপলিং এর নমনীয় উপাদান - অনুরণন প্রশস্ততা সীমিত করার জন্য গুরুত্বপূর্ণ
C T = কাপলিং এর টর্সনাল দৃঢ়তা (N·m/rad)
J 1 = ড্রাইভার-সাইড ভরের জড়তার মুহূর্ত (kg·m²)
J 2 = চালিত পার্শ্ব ভরের জড়তার মুহূর্ত (kg·m²)
এই সরলীকৃত সূত্রটি একটি দুই-শরীরের লম্পড মডেলের ক্ষেত্রে প্রযোজ্য। বাস্তব সিস্টেমের জন্য বিশেষজ্ঞ সফ্টওয়্যার সহ মাল্টি-বডি মডেলিং প্রয়োজন।
কাপলিং এর torsional stiffness is a key design variable in this analysis. Soft elastomeric couplings have low C T , যা প্রাকৃতিক ফ্রিকোয়েন্সিগুলিকে নীচের দিকে স্থানান্তরিত করে — সম্ভাব্যভাবে অপারেটিং গতির উত্তেজনা থেকে দূরে কিন্তু সম্ভাব্য স্টার্ট-আপ গতির পরিসরে। শক্ত ধাতব ডিস্ক বা গিয়ার কাপলিংগুলিতে উচ্চ সি থাকে T , অপারেটিং গতির উপরে প্রাকৃতিক ফ্রিকোয়েন্সি স্থাপন করা। উভয়ই সর্বজনীনভাবে সঠিক নয় - ফলাফল নির্দিষ্ট সিস্টেম এবং উত্তেজনা বর্ণালীর উপর নির্ভর করে।
ধাপ 6 - ক্যাটালগ থেকে কাপলিং সাইজ নির্বাচন করুন
ডিজাইন টর্ক, পিক টর্ক, মিস্যালাইনমেন্ট এনভেলপ, বোরের মাপ, এবং টর্সনাল স্টিফনেস প্রয়োজনীয়তা সংজ্ঞায়িত করে, আপনি এখন একটি প্রস্তুতকারকের প্রোগ্রাম থেকে একটি নির্দিষ্ট কাপলিং আকার নির্বাচন করতে পারেন। গ্রহণের জন্য ন্যূনতম প্রয়োজনীয়তাগুলি হল:
| প্যারামিটার | প্রয়োজনীয়তা | নোট |
|---|---|---|
| রেট ক্রমাগত টর্ক টি কে.এন | T কে.এন ≥ টি নকশা | ক্যাটালগ ক্রমাগত ঘূর্ণন সঁচারক বল রেটিং গণনা করা নকশা টর্ক পূরণ বা অতিক্রম করতে হবে |
| পিক টর্ক টি কেএস | T কেএস ≥ টি শিখর × নিরাপত্তা ফ্যাক্টর | নিরাপত্তা ফ্যাক্টর 1.5-3.0 শক তীব্রতার উপর নির্ভর করে |
| বোর ক্ষমতা | সর্বোচ্চ বোর ≥ খাদ ব্যাস | ড্রাইভার এবং চালিত শ্যাফ্ট বোর উভয়ই পরীক্ষা করুন - তারা আলাদা হতে পারে |
| মিস্যালাইনমেন্ট রেটিং | রেট করা ক্ষমতার মধ্যে তিনটি বিভ্রান্তিকর প্রকার | ধাপ 4 প্রতি সম্মিলিত মিসলাইনমেন্ট চেক ≤ 1.0 পূরণ করতে হবে |
| সর্বোচ্চ গতি | n সর্বোচ্চ,coupling ≥ অপারেটিং গতি | নমনীয় উপাদান কেন্দ্রাতিগ চাপ এবং ভারসাম্যের জন্য গুরুত্বপূর্ণ |
| টর্শিয়াল কঠোরতা C T | টর্সনাল বিশ্লেষণ ফলাফলের সাথে সামঞ্জস্যপূর্ণ | অপারেটিং গতি সীমার মধ্যে প্রাকৃতিক ফ্রিকোয়েন্সি স্থাপন করা উচিত নয় |
ধাপ 7 — বোর এবং কীওয়ে ক্যাপাসিটি যাচাই করুন
হাব বোর এবং কীওয়েকে অবশ্যই শ্যাফ্ট, হাব বা কী না দিয়ে সম্পূর্ণ ডিজাইনের টর্ক প্রেরণ করতে হবে। একটি সমান্তরাল কী সংযোগের জন্য - ভারী সরঞ্জামগুলির মধ্যে সবচেয়ে সাধারণ ব্যবস্থা - কীটির আকার এবং চেক করা হয় শিয়ার এবং কম্প্রেসিভ বিয়ারিং স্ট্রেস উভয় ক্ষেত্রেই:
T নকশা = ডিজাইন টর্ক (N·mm - সামঞ্জস্যপূর্ণ ইউনিট ব্যবহার করুন)
d = খাদ ব্যাস (মিমি)
w = কী প্রস্থ (মিমি)
l eff = কার্যকর কী এনগেজমেন্ট দৈর্ঘ্য (মিমি) — হাব বা শ্যাফট কীওয়ে দৈর্ঘ্যের কম ব্যবহার করুন
τ অনুমোদিত = কী উপাদানের জন্য অনুমোদিত শিয়ার স্ট্রেস — সাধারণত C45 স্টিলের কী-এর জন্য 80-100 MPa
h = কী উচ্চতা (মিমি)
σ গ, অনুমোদিত = মাঝারি কার্বন ইস্পাত হাবে কীওয়ের জন্য সাধারণত 150-200 MPa - অনুমোদিত সংকোচনমূলক চাপ
কম্প্রেসিভ ব্যর্থতা সাধারণত মান কী অনুপাতের জন্য শিয়ার ব্যর্থতার আগে নিয়ন্ত্রণ করে।
ভারী শক অ্যাপ্লিকেশনগুলির জন্য - ক্রাশার, শ্রেডার এবং রিভার্সিং ড্রাইভগুলি - একটি একক সমান্তরাল কী এর পরিবর্তে একটি স্প্লাইন সংযোগ বিবেচনা করুন। স্প্লাইনগুলি একাধিক দাঁতের উপর লোড বিতরণ করে, নাটকীয়ভাবে কীওয়ের মূলে চাপের ঘনত্ব হ্রাস করে যা ভারী শিল্প ড্রাইভগুলিতে শ্যাফ্ট ক্লান্তি ফাটলের জন্য সবচেয়ে সাধারণ সূচনা সাইট।
ধাপ 8 — জড়তার ভর মুহূর্ত এবং লোড যাচাই শুরু করা
বৃহৎ চালিত-সাইড জড়তা সহ ভারী সরঞ্জামগুলিতে — দীর্ঘ পরিবাহক সিস্টেম, বড় মিল, উচ্চ-জড়তা ফ্যান — মোটরকে অবশ্যই সম্পূর্ণ সংযুক্ত জড়তাকে বিশ্রাম থেকে সম্পূর্ণ গতিতে ত্বরান্বিত করতে হবে। কাপলিং শুরুর পুরো সময় জুড়ে এই ত্বরণ ঘূর্ণন সঁচারক বল প্রেরণ করে। ড্রাইভটি যদি সফ্ট-স্টার্ট বা পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভ ব্যবহার না করে তবে কাপলিং এ শুরু হওয়া টর্ক নামমাত্র চলমান টর্কের চেয়ে অনেক বেশি হতে পারে।
J মোট = চালিত সিস্টেমের জড়তার মোট প্রতিফলিত মুহূর্ত (kg·m²)
α = কৌণিক ত্বরণ (rad/s²)
Δn = গতি পরিবর্তন 0 থেকে অপারেটিং গতিতে (RPM)
t acc = ত্বরণ সময় (সেকেন্ড)
কাপলিং টি পরিচালনা করতে হবে মোটর, স্টার্ট - টি লোড, শুরু T acc একযোগে শুরু ক্ষণস্থায়ী সময়.
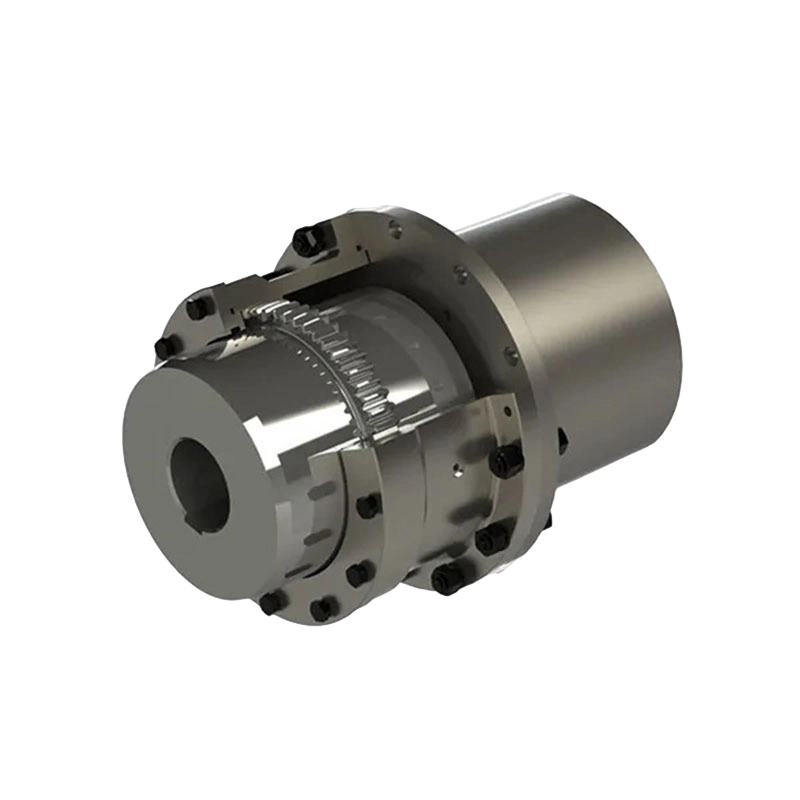
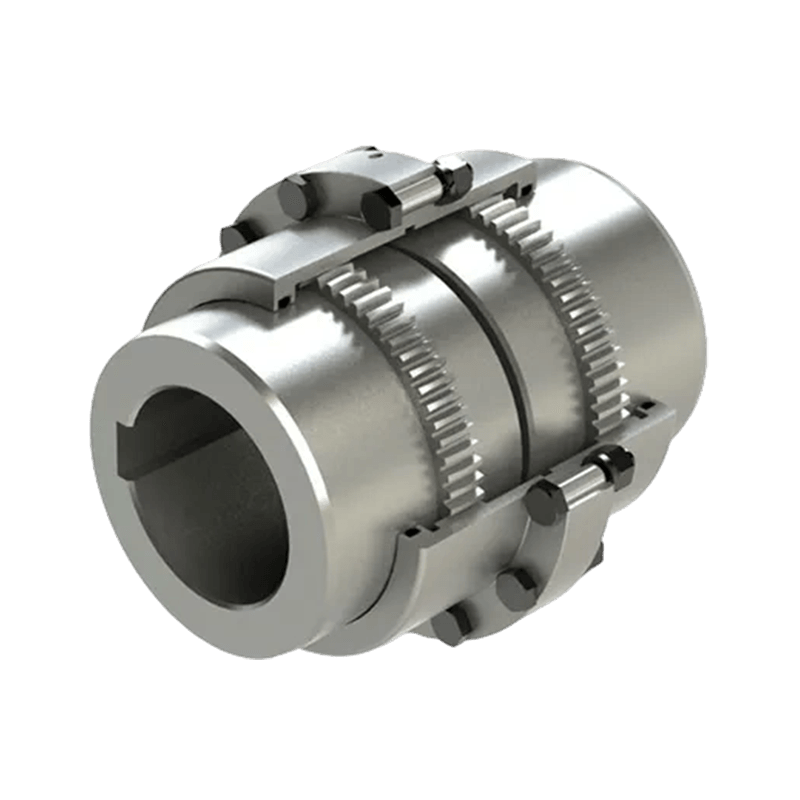
সফ্ট-স্টার্ট বৈশিষ্ট্য সহ তরল কাপলিং এবং কাপলিংগুলির জন্য, চালিত দিকে প্রেরিত প্রারম্ভিক ঘূর্ণন সঁচারক বল সহজাতভাবে কাপলিংয়ের নকশা দ্বারা সীমাবদ্ধ। অনমনীয়-উপাদানের কাপলিং (গিয়ার, ডিস্ক, গ্রিড) এর জন্য, সম্পূর্ণ মোটর স্টার্টিং টর্ক প্রেরণ করা হয় এবং এটি পরিচালনা করার জন্য কাপলিংকে অবশ্যই আকার দিতে হবে।
ব্যবহারিক আকারের উদাহরণ: পরিবাহক ড্রাইভ কাপলিং
একটি বেল্ট পরিবাহক একটি তরল কাপলিং এবং গিয়ারবক্সের মাধ্যমে একটি 315 কিলোওয়াট, 1,485 RPM মোটর দ্বারা চালিত হয়। গিয়ারবক্স আউটপুট শ্যাফ্টের কাপলিং (শ্যাফ্টের ব্যাস 140 মিমি, 10:1 গিয়ারবক্সের পরে গতি 148.5 RPM) মাপ করা আবশ্যক। অ্যাপ্লিকেশনটি মাঝারি শক লোড (আকরিক পরিবাহক), 24-ঘন্টা একটানা অপারেশন জড়িত।
- কাপলিং এ নামমাত্র টর্ক: T n = (315 × 9550) / 148.5 = 20,252 N·m
- সার্ভিস ফ্যাক্টর: প্রয়োগ ফ্যাক্টর চ A = 1.5 (মধ্যম শক, আকরিক); কর্তব্য ফ্যাক্টর চ H = 1.25 (24 ঘন্টা/দিন); তাপমাত্রা ফ্যাক্টর f T = 1.0 (পরিবেষ্টিত পরিষেবা)। যৌগিক চ s = 1.5 × 1.25 × 1.0 = 1.875
- ডিজাইন টর্ক: T নকশা = 20,252 × 1.875 = 37,973 N·m → ≥ 38 kN·m রেটযুক্ত কাপলিং নির্বাচন করতে রাউন্ড আপ করুন
- পিক টর্ক চেক: মোটর স্টার্টিং টর্ক ট্রান্সমিটেড (ফ্লুইড কাপলিং এটিকে সীমাবদ্ধ করে) — নিশ্চিত ≤ 2× T n তরল যুগল বৈশিষ্ট্য দ্বারা. পিক টর্ক = 2 × 20,252 = 40,504 N·m . T এর সাথে কাপলিং নির্বাচন করুন কেএস ≥ 60 kN·m (চূড়ায় 1.5× নিরাপত্তা)
- বোর: 140 মিমি শ্যাফ্ট - নিশ্চিত করুন নির্বাচিত কাপলিং সাইজ প্রতি DIN 6885 প্রতি কীওয়ে সহ 140 মিমি বোর মিটমাট করে
- ফলাফল: 80 kN·m পিক রেটিং সহ 45-50 kN·m ক্রমাগত রেটিং পরিসরে একটি গ্রিড কাপলিং সমস্ত মানদণ্ডকে সন্তুষ্ট করে
ভারী যন্ত্রপাতি অ্যাপ্লিকেশনে সাধারণ সাইজিং ভুল
- সার্ভিস ফ্যাক্টর ছাড়াই নামমাত্র শক্তিতে সাইজিং। ভারী সরঞ্জামগুলিতে, পরিষেবার কারণগুলি নিয়মিতভাবে নামমাত্র টর্ককে দ্বিগুণ বা তিনগুণ করে। এগুলি বাদ দিলে একটি পদ্ধতিগতভাবে ছোট আকারের কাপলিং তৈরি হয়।
- কাপলিং অবস্থানে প্রকৃত শ্যাফ্ট টর্কের পরিবর্তে মোটর নেমপ্লেট শক্তি ব্যবহার করা। একটি গিয়ারবক্সের পরে, টর্ক গিয়ার অনুপাত (কম দক্ষতার ক্ষতি) দ্বারা গুণিত হয়। 10:1 গিয়ারবক্সের আউটপুট সাইডে একটি কাপলিং 10× মোটর শ্যাফ্ট টর্ক দেখতে পায়।
- পরিবর্তনশীল গতির ড্রাইভে টরসিয়াল রেজোন্যান্স উপেক্ষা করা। VFD ত্বরণের সময় একটি বিস্তৃত ফ্রিকোয়েন্সি পরিসরের মধ্য দিয়ে ঝাড়ু দেয়। একটি টরসিয়াল বিশ্লেষণ ছাড়া, সিস্টেমটি এমন একটি গতিতে অনুরণিত হতে পারে যা স্বাভাবিক অপারেটিং সীমার মধ্যে পড়ে।
- সর্বোচ্চ হিসাবে কোল্ড-সারিবদ্ধকরণ মিসালাইনমেন্ট নির্দিষ্ট করা। বড় মোটর, গিয়ারবক্স, এবং প্রক্রিয়া সরঞ্জামের তাপ বৃদ্ধি অপারেটিং তাপমাত্রায় অফসেট কয়েক মিলিমিটার যোগ করতে পারে। গরম চলমান অবস্থার জন্য আকার.
- গতি পরীক্ষা না করেই টর্কের প্রয়োজনীয়তা পূরণ করে এমন ক্ষুদ্রতম কাপলিং নির্বাচন করা। ইলাস্টোমেরিক উপাদান সহ বৃহৎ কাপলিং-এর সর্বোচ্চ গতি সীমা কেন্দ্রাতিগ চাপ দ্বারা চালিত হয়। উচ্চ গতিতে, টর্ক ক্ষমতা পর্যাপ্ত হলেও পরবর্তী বড় আকারের প্রয়োজন হতে পারে।
- হাব-টু-শ্যাফ্ট ফিট যাচাইকে অবহেলা করা। টর্কের জন্য একটি কাপলিং সঠিকভাবে মাপের কিন্তু অপর্যাপ্ত হস্তক্ষেপ ফিট বা একটি ছোট আকারের কী সহ ইনস্টল করা এখনও ব্যর্থ হবে — শ্যাফ্ট সংযোগে, কাপলিং উপাদান নিজেই নয়।
প্রাক-ইনস্টলেশন এবং কমিশনিং চেকলিস্ট
- নিশ্চিত করুন শ্যাফ্টের ব্যাস কাপলিং এর বোরের স্পেসিফিকেশনের সাথে মেলে — পরিমাপ করুন, অনুমান করবেন না
- নিশ্চিত করুন কীওয়ের মাত্রাগুলি কাপলিং ডেটা শীটে উল্লেখ করা স্ট্যান্ডার্ড মেনে চলছে (সাধারণত DIN 6885 বা ANSI B17.1)
- চূড়ান্ত কাপলিং ইনস্টলেশনের আগে ঠান্ডা-সারিবদ্ধ অফসেটগুলি পরিমাপ করুন এবং রেকর্ড করুন
- সমাবেশের আগে কাপলিং উপাদান বা মাকড়সার অবস্থা নিশ্চিত করুন — পরিধান বা ক্র্যাকিংয়ের কোনো চিহ্ন থাকলে প্রতিস্থাপন করুন
- সমস্ত হাব ফাস্টেনারে সঠিক টর্ক প্রয়োগ করুন — ভারী ড্রাইভে কাপলিং বোল্ট ব্যর্থতার প্রাথমিক কারণ হল আন্ডারটর্কড ফাস্টেনার
- সঠিক অক্ষীয় অবস্থানের জন্য কাপলিং অ্যাসেম্বলি পরীক্ষা করুন — ইনস্টলেশন ড্রয়িং অনুযায়ী নির্দিষ্ট ফাঁকে (DBSE — শ্যাফ্ট প্রান্তের মধ্যে দূরত্ব) কাপলিং হাব সেট করতে হবে
- অপারেটিং তাপমাত্রায় প্রথম সম্পূর্ণ তাপচক্রের পরে, সারিবদ্ধকরণ এবং পুনরায় টর্ক ফাস্টেনারগুলি পুনরায় পরীক্ষা করুন
- নমনীয় কাপলিং উপাদানগুলির জন্য একটি পরিদর্শন ব্যবধান স্থাপন করুন — ইলাস্টোমারগুলি লোডের সময় থেকে স্বাধীন বয়সের সাথে শক্ত এবং ক্র্যাক করে
ভারী সরঞ্জামের জন্য সাইজিং শ্যাফ্ট কাপলিং একটি নিয়মতান্ত্রিক প্রক্রিয়া যা একটি শ্যাফ্টের সাথে একটি বোরের ব্যাস মেলানোর বাইরেও যায়। সঠিক আকারের জন্য শক্তি এবং গতি থেকে নামমাত্র টর্ক গণনা করা প্রয়োজন, প্রয়োগের তীব্রতা এবং শুল্ক চক্রের জন্য উপযুক্ত পরিষেবা উপাদান নির্বাচন করা, পিক এবং শক টর্ক ইভেন্টগুলি সনাক্ত করা, গরম চলমান পরিস্থিতিতে ত্রি-মাত্রিক মিসলাইনমেন্ট খামের পরিমাণ নির্ধারণ করা এবং যেখানে পরিবর্তনশীল গতি বা পারস্পরিক যন্ত্রাদি নিশ্চিতকরণের সাথে জড়িত, দৃঢ়তা প্রাকৃতিক ফ্রিকোয়েন্সিগুলিকে উত্তেজনা উত্স থেকে দূরে রাখে। প্রতিটি পরামিতি যুগল জীবন এবং নির্ভরযোগ্যতার উপর একটি প্রত্যক্ষ পরিণতি রয়েছে — এবং ভারী শিল্প সরঞ্জামগুলিতে, একটি অপরিকল্পিত সংযোগ ব্যর্থতা খুব কমই শুধুমাত্র কাপলিংকে প্রভাবিত করে৷
- দ্রুত লিঙ্ক
- About
- Products
- Our Service
- News & Events
- Contact
- পণ্য সিরিজ
- অ-স্থিতিস্থাপক উপাদান সহ নমনীয় কাপলিং
- ধাতু ইলাস্টিক উপাদানের সাথে নমনীয় কাপলিং
- অ ধাতব ইলাস্টিক উপাদান সহ নমনীয় কাপলিং
- নিরাপত্তা কাপলিং
- অনমনীয় কাপলিং
- আমাদের সাথে যোগাযোগ করুন
- Tel : +৮৬ ৫১১ ৮৫৭২ ৩৮০০ +৮৬ ৫১১ ৮৫৭২ ৩৯০০
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:নং 1 Zhongye Yingbin এভিনিউ, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu Province, China.